前期准备的关键,在于确认设备参数与现场条件的匹配度。煤矸石的硬度、含矸率、入料粒度分布,都应在安装前与厂家技术人员再次核对。有些项目为了赶工期,跳过预埋件复核直接安排吊装,结果设备就位后发现地脚螺栓孔位偏移,不得不返工处理基础,既耽误时间又影响混凝土结构强度。比较稳妥的做法是,设备到货前先对照随机图纸,核查基础预留孔的位置、标高以及预埋钢板的平整度,同时确认吊装通道和作业空间是否满足设备尺寸米兰·(milan)中国官方网站要求。基础找平是安装流程中最基础但最不该被轻视的环节。齿辊破碎机自重较大,运行时还会产生持续振动,如果基础表面不平整,设备就位后机架会承受额外的扭曲应力,直接影响齿辊轴承的受力状态。找平时应使用精密水平仪,在机架四个角反复测量,通过调整垫铁厚度消除误差,并将垫铁组焊接固定。地脚螺栓的预埋同样需要严格按图施工,二次灌浆要等螺栓紧固力和机架水平度都达到要求后再进行,灌浆层应密实饱满,避免出现空鼓。
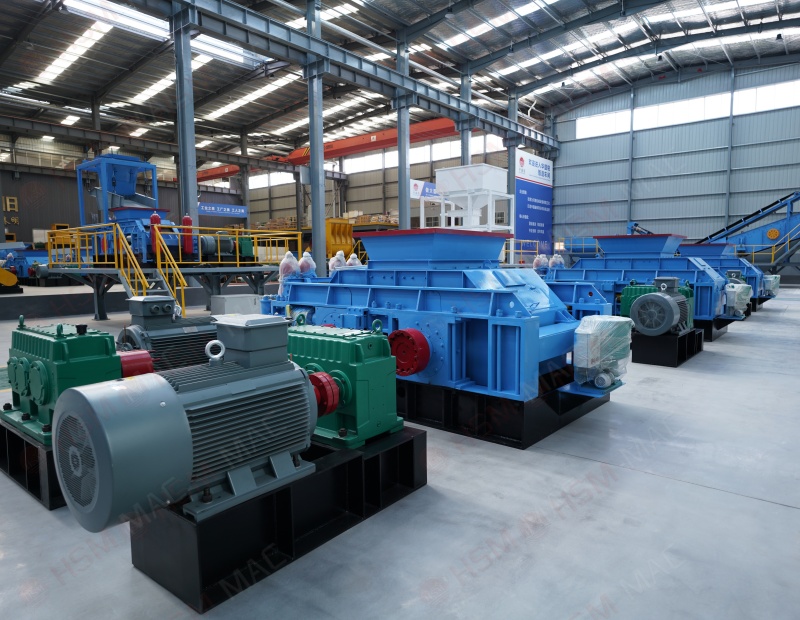
设备就位之后,齿辊间隙的调整是另一个需要耐心的环节。齿辊间隙直接决定出料粒度,而煤矸石项目中用户对出料粒度的要求往往比较苛刻。调整时应先测量两辊之间的实际间距,再结合物料特性和预期产品粒度进行微调。需要注意的是,齿辊间隙的调整值会随齿牙磨损发生变化,安装完成后应记录初始数据,为后续维护提供参照。如果设备配置了液压自动调节系统,液压管路连接时一定要防止异物进入,管接头要清洗后再安装;液压油牌号和清洁度也应严格把控,否则极易导致阀组卡滞或密封件早期损坏。电气系统和润滑系统的连接同样不容忽视。电气接线要核对电机转向与实际要求一致,避免反转运行导致设备损坏。润滑系统方面,煤矸石破碎现场粉尘较大,润滑点的密封状态值得特别关注,指压式油杯、集中润滑管路都要逐一检查。许多用户在这个环节忽略了传感器和仪表的校准,比如轴承温度传感器、振动监测装置,这些元件在调试阶段若不校准,后续运行数据就没有参考意义。空载试车应按照设备说明书规定的时间连续运行,期间重点检查轴承温升、齿辊运转声音、机架振动幅度以及液压系统压力波动。在空载阶段发现问题并处理,成本远低于带料后紧急停机。带料调试则要循序渐进,先少量给料观察齿辊咬合情况和出料效果,再逐步提高到正常处理量。常见的调试问题包括卡料、闷车、出料粒度过大或过小,这些问题往往与齿辊间隙不当、给料不均或预筛分效果不佳有关,应结合具体情况逐项排查,而不是一味调大设备参数。
从安装角度反推选购建议,能给买家一个非常实际的参考视角。基础施工和设备就位环节最能检验设备的结构刚性,机架焊接质量差或设计刚度不足的设备,在找平时就会出现难以修正的变形;齿辊间隙调整机构的设计是否方便,直接影响日常操作和维护的工作量,采用液压调整或带有刻度指示的结构,在后期调节时会更省力;检修门的开设位置、齿辊拆卸空间、轴承座的固定方式,则决定了大修时的停机时间长短。采购决策时,应重点考察厂家的安装指导和售后响应能力。即便设米兰官方网站备本身设计成熟,安装过程中仍会出现各种与项目实际条件相关的细节问题,厂家技术人员的现场经验和处理速度,往往比设备参数表上的数字更能影响项目进度。选择那些能够提供完整安装技术支持、有煤矸石或类似物料工程案例的厂家,施工过程会顺畅很多。综合来看,煤矸石齿辊破碎机的安装是一个环环相扣的系统工程,前期准备越充分,过程中越少走弯路。把安装阶段容易暴露的问题提前纳入设备选型的考量,不仅能让安装顺利进行,也能为后续长期运行的稳定性打下基础。